
sigillante siliconico acetico è ideale per vetro e alluminio perché offre un'eccellente adesione a substrati non porosi, polimerizza rapidam...
READ MORESiamo un'impresa high-tech specializzata nella ricerca e sviluppo, produzione e vendita di nuovi materiali siliconici.
RICHIEDI UN PRECVENTIVO
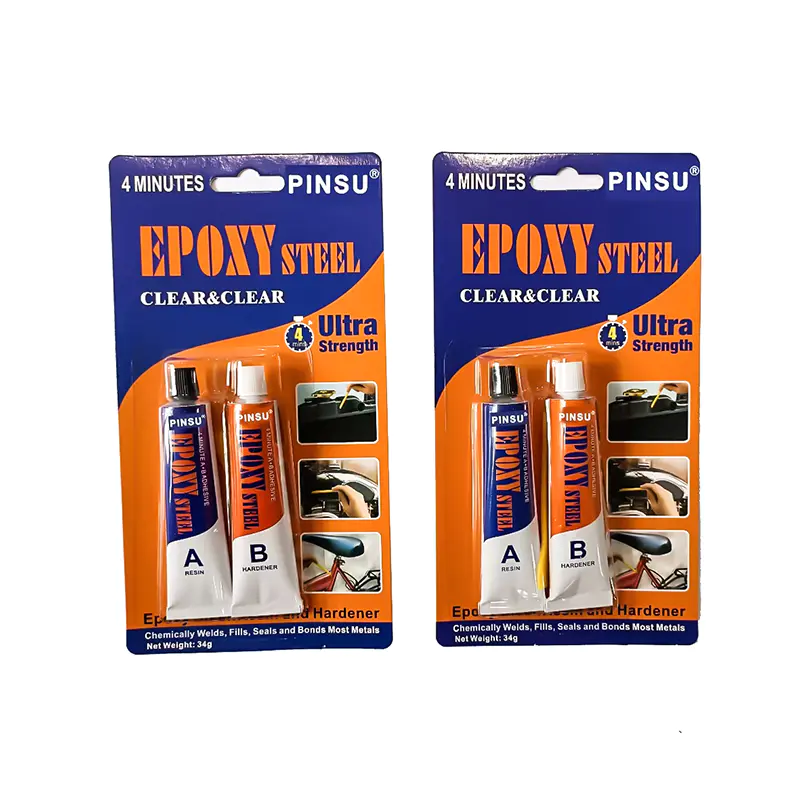
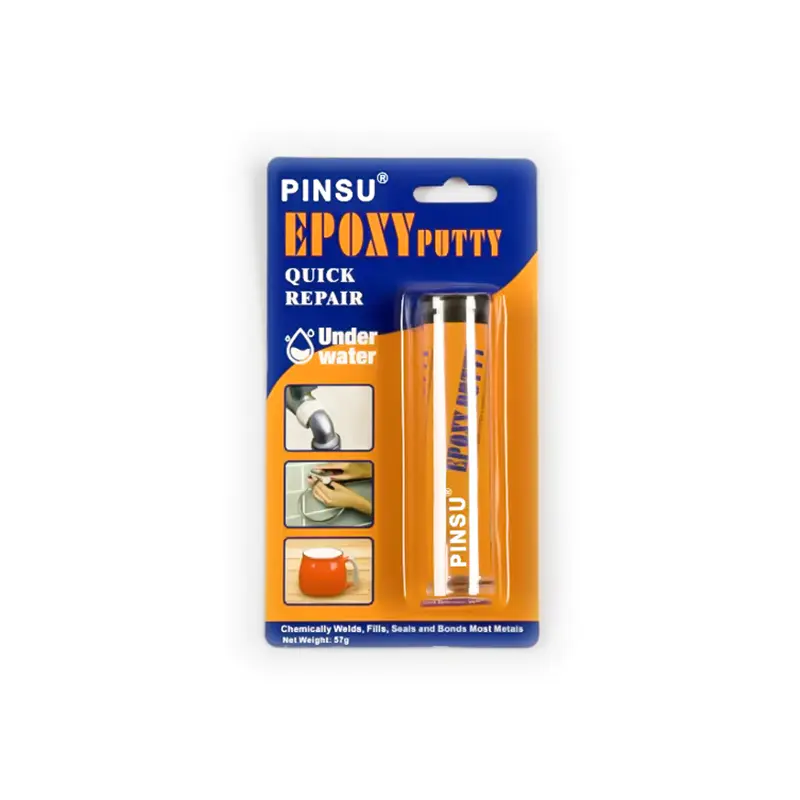
Epoxy AB Epoxy Glue/Adhesive Manufacturers
Questo prodotto è un sistema adesivo bicomponente composto da resina epossidica ad alte prestazioni e agente indurente di alta qualità, caratterizzato da una forza adesiva estremamente forte, resistenza alla corrosione chimica e proprietà meccaniche eccezionali. Dopo l'indurimento forma uno strato adesivo duro come l'acciaio, in grado di resistere a carichi elevati e forti urti. È una scelta professionale per la manutenzione industriale, l'incollaggio di metalli, la produzione di processo e altri campi.
Chi siamo
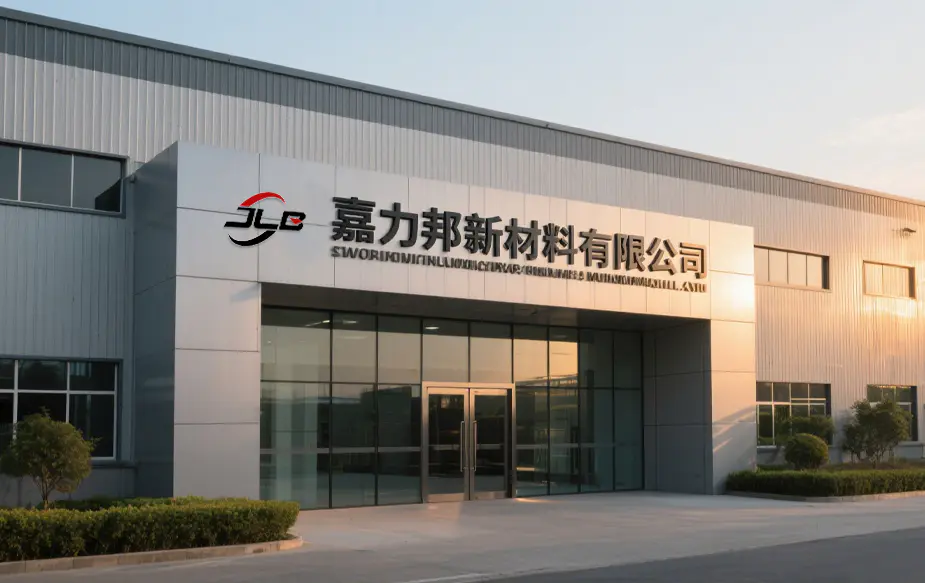
Hangzhou Jialibang New Materials Co., Ltd.
With over 20 years of experience, JIALIBANG specializes in high-performance sealants and adhesives. We are China Epoxy AB Adhesive Manufacturers and Wholesale AB Epoxy Glue Factory. Le nostre linee di prodotti, inclusi sigillanti siliconici, produttori di guarnizioni RTV e colle epossidiche AB, sono apprezzate nei settori dell'edilizia, automobilistico, elettronico e fotovoltaico. Certificati secondo gli standard internazionali, offriamo servizi OEM/ODM completi su misura per le esigenze industriali globali.
Novità
-
-
Perché le vibrazioni continuano ad allentare i bulloni metallici sulle attrezzature di lavoro Un riduttore supera la messa in servizio senza problem...
READ MORE -
La sigillatura del collettore di scarico si trova al limite estremo di ciò che il silicone vulcanizzante a temperatura ambiente può gestire. Una flangia d...
READ MORE -
I sistemi di raffreddamento sono tra gli ambienti più spietati per qualsiasi sigillante. Combinano temperature elevate, cicli termici costanti, fluido pre...
READ MORE -
Una guarnizione del coperchio della valvola sigillata lunedì può costare un sensore di ossigeno entro venerdì. Il modello appare abbastanza spesso nella r...
READ MORE
Feedback sul messaggio
Adesivo epossidico AB Industry knowledge
Conoscenza del settore: tecnologie e soluzioni adesive epossidiche AB
1. Meccanismo di polimerizzazione e controllo della durata lavorativa dell'adesivo epossidico AB bicomponente
Adesivo epossidico AB i sistemi sono costituiti da una resina (Parte A) e un indurente (Parte B). Se miscelati nel rapporto corretto, una reazione chimica esotermica avvia la polimerizzazione, trasformando i componenti liquidi in un polimero termoindurente solido e ad alta resistenza. La velocità di questa reazione, nota come vita lavorativa o pot life, è un parametro critico per le applicazioni industriali. Produttori come Hangzhou Jialibang New Materials Co., Ltd. possono formulare adesivi con reattività controllata per soddisfare i requisiti specifici della catena di montaggio, dalle opzioni a presa rapida per la produzione ad alta velocità alle versioni a polimerizzazione più lenta per l'incollaggio di grandi aree.
Parametri controllati:
- Rapporto di miscelazione (in volume o peso): Rapporti precisi, comunemente 1:1 o 2:1, garantiscono una reazione completa e proprietà ottimali.
- Durata lavorativa (minuti a 25°C): Il tempo disponibile per l'applicazione dopo la miscelazione varia da 5 minuti a diverse ore.
- Tempo di polimerizzazione iniziale (ore): È tempo di raggiungere la forza di movimentazione, consentendo il movimento della parte.
- Tempo di polimerizzazione completo (ore/giorni): È ora di raggiungere la massima resistenza meccanica e chimica.
- Temperatura esotermica di picco (℃): Massimo calore generato durante la polimerizzazione, importante per i componenti sensibili al calore.
2. Selezione della colla epossidica AB giusta per vari substrati
L'efficacia di una colla epossidica AB dipende fortemente dalla sua compatibilità con i substrati da unire. Le formulazioni epossidiche possono essere personalizzate con promotori di adesione specifici per incollare un'ampia gamma di materiali. Per gli incollaggi strutturali in settori come l'edilizia e l'automotive, che sono mercati chiave per Hangzhou Jialibang, la scelta di un adesivo con comprovata resistenza al taglio e alla pelatura su superfici specifiche come metalli, compositi o tecnopolimeri è essenziale per l'affidabilità e la longevità del giunto.
Parametri prestazionali per substrato:
- Resistenza al taglio da sovrapposizione (MPa): Misura la forza adesiva su substrati specifici, ad esempio alluminio-alluminio o acciaio-acciaio.
- Resistenza alla pelatura a T (N/mm): Fondamentale per substrati flessibili o quando i giunti possono subire forze di distacco.
- Resistenza all'urto (kJ/m²): Indica la capacità dell'adesivo di assorbire gli urti e di resistere alla rottura fragile.
- Tabella di compatibilità del substrato: Guida alla selezione di metalli, ceramica, plastica rigida e compositi.
3. Bilanciamento della conduttività termica e dell'isolamento elettrico negli adesivi elettronici epossidici AB
Nei settori dell'elettronica e del fotovoltaico (PV), gli adesivi epossidici AB hanno un duplice scopo: devono fornire un robusto legame meccanico gestendo al tempo stesso la dissipazione del calore dai componenti sensibili. Ciò si ottiene caricando la matrice epossidica con riempitivi termicamente conduttivi, ma elettricamente isolanti, come allumina o nitruro di boro. Questo atto di bilanciamento garantisce che l'adesivo protegga i circuiti dai cortocircuiti e trasferisca in modo efficiente il calore ai dissipatori o all'ambiente, un requisito fondamentale per l'affidabilità nell'elettronica moderna.
Proprietà funzionali critiche:
- Conducibilità termica (W/m·K): La velocità con cui il calore passa attraverso l'adesivo polimerizzato.
- Resistività del volume (Ω·cm): Una misura della capacità di isolamento elettrico dell'adesivo.
- Rigidità dielettrica (kV/mm): Il campo elettrico massimo che l'adesivo può sopportare senza guasti.
- Temperatura di transizione vetrosa (Tg) (℃): La temperatura alla quale il polimero indurito inizia ad ammorbidirsi, influenzando i limiti delle prestazioni.
4. Resistenza ambientale della colla epossidica industriale AB: agenti atmosferici ed esposizione chimica
Le applicazioni industriali, dai componenti del sottocofano delle automobili ai materiali da costruzione per l'edilizia, richiedono adesivi che resistano ad ambienti difficili. La colla epossidica AB ad alte prestazioni, come quelle prodotte da Hangzhou Jialibang New Materials Co., Ltd., è formulata per resistere all'umidità, alla nebbia salina, alle temperature estreme e agli attacchi chimici (oli, carburanti, solventi). La densità reticolata della rete epossidica polimerizzata è fondamentale per fornire questa solida barriera contro il degrado ambientale, garantendo l’integrità strutturale a lungo termine.
Parametri di durabilità:
- Intervallo di temperatura di servizio (℃): I limiti di temperatura continui per l'integrità strutturale, spesso da -40°C a 150°C o superiori.
- Tasso di assorbimento dell'acqua (%): Un assorbimento inferiore è tipicamente correlato a una migliore stabilità dimensionale e durabilità in condizioni umide.
- Resistenza alla nebbia salina (ore): Capacità di resistere ad ambienti salini corrosivi senza guasti alla linea di collegamento.
- Resistenza chimica (% di ritenzione di forza): Mantenimento della forza di adesione dopo l'immersione in fluidi specifici.
5. Dai prodotti standard alle soluzioni personalizzate: il processo OEM/ODM per l'adesivo epossidico AB
Sfruttando oltre 20 anni di esperienza, Hangzhou Jialibang New Materials Co., Ltd. offre servizi OEM e ODM completi, andando oltre la fornitura di prodotti standard. Ciò comporta una stretta collaborazione con clienti globali per sviluppare soluzioni adesive su misura. Il processo comprende la modifica delle formulazioni esistenti (regolazione della viscosità, del colore o della velocità di polimerizzazione) o la creazione di nuove formulazioni per soddisfare specifici criteri di prestazione industriale, requisiti di imballaggio (ad esempio siringhe a doppio cilindro, contenitori per prodotti sfusi) e conformità con standard internazionali come ISO, RoHS e REACH.
Funzionalità e parametri di personalizzazione:
- Intervallo di viscosità (mPa·s): Studiate su misura, dalle paste scorrevoli per la penetrazione alle paste che non colano per applicazioni verticali.
- Personalizzazione del colore: Trasparente, opaco o colori abbinati per controllo qualità o scopi estetici.
- Formati di imballaggio: Cartucce coassiali, kit a doppia custodia, bottiglie o fusti.
- Conformità agli standard: Formulazioni conformi alle certificazioni ISO, RoHS, REACH e specifiche del settore.
- Supporto tecnico ricerca e sviluppo: Sviluppo e test collaborativi per convalidare le prestazioni nelle applicazioni target.
Domande frequenti
Qual è la differenza tra l'adesivo epossidico monocomponente e bicomponente (AB)?
La differenza fondamentale sta nel meccanismo di polimerizzazione. Una resina epossidica monocomponente è una resina premiscelata e un indurente che richiede temperature elevate (tipicamente 120-200°C) per polimerizzare, rendendola adatta per assemblaggi resistenti al calore e linee di polimerizzazione in forno ad alta velocità. Un adesivo epossidico AB, o sistema in 2 parti, mantiene la resina e l'indurente separati, polimerizzando a temperatura ambiente o a basse temperature una volta miscelati. Ciò consente l'incollaggio di materiali sensibili al calore come plastica ed elettronica ed è più versatile per l'assemblaggio in loco o manuale dove il riscaldamento non è fattibile.
Come posso miscelare e applicare correttamente la colla epossidica AB per ottenere la massima resistenza?
La corretta miscelazione è fondamentale. Innanzitutto, erogare il rapporto esatto tra la Parte A (resina) e la Parte B (indurente) come specificato dal produttore, come Hangzhou Jialibang. Rapporti imprecisi possono portare a una polimerizzazione incompleta e a legami deboli. Mescolare accuratamente per il tempo consigliato, raschiando le pareti e il fondo del contenitore per garantire colore e consistenza uniformi. Applicare uno strato sottile e uniforme su entrambe le superfici preparate (pulite, asciutte e possibilmente abrase). Assemblare tempestivamente entro la vita lavorativa e applicare una pressione di serraggio uniforme fino al raggiungimento della polimerizzazione iniziale per garantire un contatto intimo e la massima forza di adesione.
L'adesivo Epoxy AB può incollare la plastica?
Sì, ma il successo dipende dal tipo di plastica e dalla specifica formulazione epossidica. Gli adesivi epossidici AB generalmente aderiscono bene a molti materiali plastici tecnici come ABS, PVC, policarbonato e compositi rinforzati con fibre. Tuttavia, hanno difficoltà con plastiche a bassa energia superficiale come polietilene (PE), polipropilene (PP) o Teflon (PTFE) senza trattamenti superficiali speciali come corona, plasma o priming chimico. Per incollare la plastica a metalli o altri materiali, la resina epossidica è spesso una scelta eccellente grazie alle sue proprietà di riempimento e alla durabilità. Consultare un produttore come Hangzhou Jialibang può aiutare a selezionare un grado ottimizzato per l'incollaggio della plastica.
Quanto tempo impiega la colla epossidica AB per polimerizzare completamente?
Il tempo di polimerizzazione varia in modo significativo in base alla formulazione specifica del prodotto, alla temperatura ambiente e alla massa dell'adesivo miscelato. La maggior parte delle colle epossidiche AB standard raggiungono una resistenza iniziale di "manipolazione" o "fissaggio" entro 30 minuti o alcune ore, consentendo un attento movimento dell'assemblaggio incollato. Tuttavia, la polimerizzazione completa, durante la quale l'adesivo raggiunge le massime proprietà di resistenza meccanica e chimica, richiede generalmente dalle 24 alle 72 ore a temperatura ambiente (25°C). Temperature più basse possono rallentare significativamente la polimerizzazione, mentre un calore delicato (al di sotto della temperatura di distorsione termica) può accelerarla. Fare sempre riferimento alla Scheda Tecnica (TDS) del prodotto specifico per i tempi esatti.
Quali sono le precauzioni di sicurezza comuni quando si utilizza la colla epossidica AB?
Gli adesivi epossidici contengono sostanze chimiche che possono causare sensibilizzazione o irritazione della pelle in caso di contatto ripetuto o prolungato. Indossare sempre guanti resistenti agli agenti chimici (come il nitrile) durante la manipolazione. Evitare il contatto con la pelle utilizzando strumenti per la miscelazione e l'applicazione. Lavorare in un'area ben ventilata per ridurre al minimo l'inalazione di vapori, soprattutto durante la miscelazione e le prime fasi della polimerizzazione. In caso di contatto con la pelle, asciugare immediatamente con un panno asciutto (non usare solventi) e poi lavare abbondantemente con acqua e sapone. Fare riferimento alla scheda dati sulla sicurezza dei materiali (MSDS) del prodotto per informazioni complete sulla sicurezza fornite dal produttore.
 ENG
PRODOTTI
INFORMAZIONI DI CONTATTO
- +86-15306543011
- [email protected]
- Unità 5, Edificio B, Fase 11, Shutai Health Industry Park, Zona di sviluppo economico, Paese di Tonglu, Città di Hangzhou, Provincia di Zhejiang, Cina.
CODICE QR
Copyright© 2023 Hangzhou Jialibang New Materials Co., Ltd. Tutti i diritti riservati.
Wholesale Epoxy AB Adhesive, AB Epoxy Glue Manufacturers

 TOP